
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى

Erklärte Oberflächenvorbereitung: Methoden, Standards und Schritte zur Filmvorbereitung
Inhalt
- 1 Was Oberflächenvorbereitung eigentlich bedeutet
- 2 Warum die Vorbereitung darüber entscheidet, ob der Job überlebt
- 3 Mechanische, chemische und thermische Methodeen im Vergleich
- 4 Vorbereitung für Lackschutzfolie, Fensterfolie und Architekturfolie
- 5 Standards, Toleranzen und Überprüfung
- 6 Wo die Vorbereitung schief geht
- 7 Häufig gestellte Fragen
Neun von zehn Haftungsfehlern an einer Folien- oder Beschichtungsanlage werden bereits zwanzig Minuten vor dem Öffnen des Produkts festgestellt. Staub, Silikon, Handöl und Klebereste einer alten Folie liegen zwischen dem Untergrund und der neuen Schicht, und keine Rakeltechnik kann das, was sich darunter befindet, ausgleichen.
Die Oberflächenvorbereitung ist der unsichtbare Teil der Installationsarbeiten. Ein Panel kann unter Ladenbeleuchtung makellos aussehen und dennoch einen Wasserbruchtest nicht bestehen, da die Kontamination, auf die es ankommt, in Nanometern und nicht in Fingerabdrücken gemessen wird. In diesem Leitfaden erfahren Sie, was die Vorbereitung eigentlich beinhaltet, wie sich die mechanischen, chemischen und thermischen Familien unterscheiden und warum die gleichen Prinzipien gelten, egal ob Sie Stahl für eine Industriebeschichtung strahlen oder eine Motorhaube abwischen, bevor der Lackschutzfilm aufgetragen wird.
Was Oberflächenvorbereitung eigentlich bedeutet
Unter Oberflächenvorbereitung versteht man die Kombination mechanischer, chemischer und physikalischer Behandlungen, die auf ein Substrat vor dem Auftragen von Farbe, Beschichtung, Klebstoff oder Schutzfilm angewendet werden, sodass die Verbindung an der Grenzfläche und nicht auf einer Kontaminationsschicht entsteht.
Entfernen Sie die Gerätenamen und jeder Vorbereitungsprozess muss drei Dinge erreichen:
- Entfernen Sie alles, was nicht auf den Untergrund gehört: Öl, Fett, Staub, Rost, Walzzunder, Formentrennmittel, Politurreste oder alten Kleber.
- Schaffen Sie die richtigen Klebebedingungen, das heißt ein Ankerprofil für schwere Beschichtungen oder eine saubere, energiereiche Oberfläche für druckempfindliche Klebstoffe und Folien.
- Behalten Sie diesen Zustand bei, bis das Produkt aufgetragen wird. Dies hängt von der Temperatur, der Luftfeuchtigkeit, der Luftverschmutzung und der Zeit ab.
Diese drei Ziele erklären, warum ein Begriff das Sandstrahlen eines Lagertanks und das Abwischen einer Motorhaube mit Panel-Vorbereitung umfasst. Der Mechanismus ist völlig anders; Das Ziel ist identisch.
Warum die Vorbereitung darüber entscheidet, ob der Job überlebt
Adhäsion ist eine Grenzflächeneigenschaft, was bedeutet, dass die Verbindung nur dort entsteht, wo der Klebstoff, die Beschichtung oder der Film das Substrat physikalisch benetzen kann, sodass alles, was auf dieser Oberfläche sitzt, zur schwächsten Schicht im gesamten System wird.
Das ist messbar, nicht philosophisch. Silikonpolitur, Handöle und Pufferrückstände senken die Oberflächenenergie von Auto-Klarlack unter das Niveau, bei dem ein Haftklebstoff vollständig benetzt wird. Der Film kann am Montagetag noch halten; Der Fehler zeigt sich später als Kantenabhebung, Blasenbildung nach dem ersten heißen Nachmittag oder ein abblätternder Fleck mit daran befestigter Deckschicht.
Mechanische, chemische und thermische Methodeen im Vergleich
Mechanische, chemische und thermische Aufbereitung sind keine konkurrierenden Optionen; Es handelt sich um Stufen, und die meisten Arbeitsspezifikationen kombinieren mindestens zwei davon in einer festen Reihenfolge.
| Method | Wie es funktioniert | Typische Anwendungen | Hauptrisiken |
| Mechanisch | Durch Strahlen, Schmirgeln, Schleifen und Nadelschleifen wird die Oberfläche geschnitten oder profiliert. | Stahlkonstruktionen, Schweißnähte, gealterte Farbe, Aluminiumgussteile. | Ein zu grobes Profil schließt Luft ein und verursacht kleine Löcher oder Brückenbildung. |
| Chemisch | Lösungsmittelabwischen, alkalisches Entfetten, Säureätzen und Haftvermittler entfernen oder neutralisieren Verunreinigungen. | Ladenpaneele, Glas, Kunststoffe, vorbehandeltes Metall. | Lösungsmittel, das verdunstet, bevor es das Öl anhebt, verteilt lediglich Rückstände. |
| Thermisch | Flammbehandlung, Plasma- und Koronaentladung erhöhen die Oberflächenenergie durch Oxidation der Deckschicht. | Stoßstangen aus Polypropylen, Kunststoffverkleidungen, andere Niedrigenergiesubstrate. | Eine Überbehandlung versprödet die Oberfläche und erzeugt eine schwache Grenzschicht. |
Reihenfolge ist wichtiger als Ausrüstung. Zuerst erfolgt die Reinigung mit Lösungsmittel, um das Öl zu entfernen, dann folgt der Abrieb, und ein zweites Abwischen mit Lösungsmittel entfernt, was das Schleifmittel gelöst hat. Überspringen Sie den zweiten Wischvorgang, und die Bodenverschmutzung dringt tiefer in das Profil ein. Druckluft verdient den gleichen Verdacht: Ohne Öl- und Wasserabscheider fügt das Abblasen genau die Verschmutzung hinzu, die Sie gerade entfernt haben.
Vorbereitung für Lackschutzfolie, Fensterfolie und Architekturfolie
Bei Lackschutzfolien und Fensterfolien ist das Ziel eine glatte, vollständig dekontaminierte Oberfläche ohne Abriebprofil, also das Gegenteil von dem, was gestrahlter Stahl benötigt.
Waschen Sie die Platte, dekontaminieren Sie sie anschließend mit Eisenniederschlagsentferner und Teerentferner und reinigen Sie sie mit Lehm. Verbundene Partikel telegrafieren durch einen durchsichtigen Film und können später nicht mehr herausgedrückt werden.
Polieren oder polieren Sie nur, wenn der Lack korrigiert werden muss, und entfernen Sie dann die Polieröle mit Panel Prep oder einer 30-prozentigen Isopropylalkohollösung im Zwei-Tuch-Verfahren.
Blasen Sie Lücken, Abzeichen und Kanten mit gefilterter Luft aus und kleben Sie die Oberfläche anschließend fest. An den Kanten beginnt der Auftrieb, daher erhalten sie die meiste Aufmerksamkeit.
Innerhalb des Arbeitsfensters bei etwa 18 bis 28 Grad Celsius und 40 bis 60 Prozent relativer Luftfeuchtigkeit auftragen und Silikon-Detailsprays von der Bucht fernhalten.
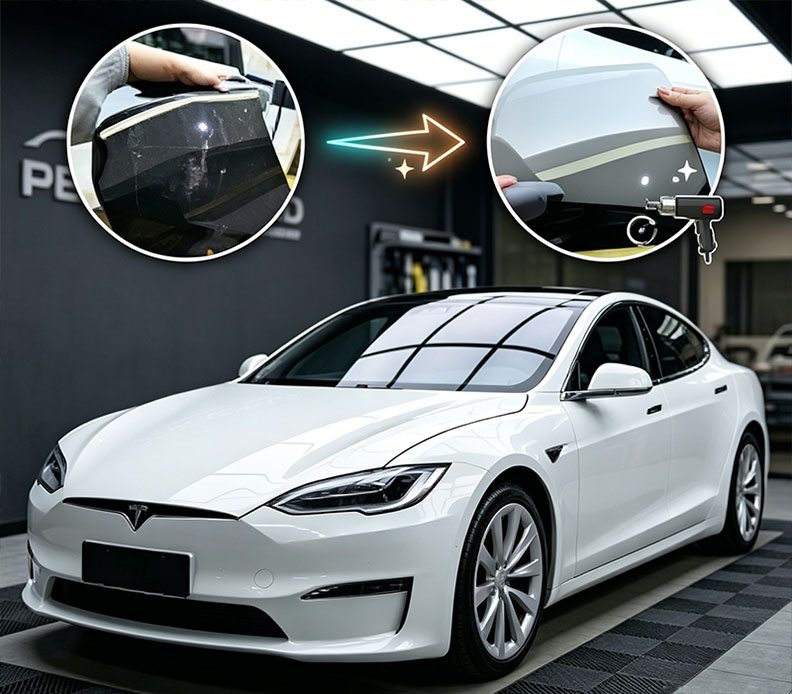 Sofortige selbstheilende transparente TPU-Lackschutzfolie Selbstheilendes, klares TPU-PPF zum Schutz von Autolacken, mit Wirbelrückgewinnung bei Umgebungstemperatur, hydrophober Fleckenbeständigkeit und anpassbarer Dicke für Installateure. Produkt anzeigen →
Ein selbstheilender Decklack kann Waschflecken und leichte Swirls entfernen, aber eine Platte, die mit einem schmutzigen Lappen abgewischt wurde, kann er nicht retten. Das ist der Grund, warum jeder Filmauswahl eine dokumentierte Vorbereitungsroutine vorgelagert ist und warum Unternehmen, die mit High-End-Farben arbeiten, dazu neigen, sich auf ein klares Filmsystem zu konzentrieren, anstatt die Produkte zwischen Aufträgen zu wechseln.
Glas ist ein anderes Substrat mit einem eigenen Fehlermodus. Mineralwasserflecken, Seifenreste und Rahmenversiegelung beeinträchtigen die Haftung. Deshalb wird die Scheibe mit einer Ceroxidverbindung poliert, um Ablagerungen zu entfernen, mit einer filmsicheren Lösung gereinigt und trocken gewischt, bevor die Folie geschnitten und positioniert wird.
 Nanokeramische Autofensterfolie mit signalfreundlicher Klarheit Für Autoglas, das klare Sicht und Wärmeabweisung erfordert, bietet diese nanokeramische Automobilfolie UV-Schutz, IR-Abweisung und signalfreundliche Leistung. Produkt anzeigen →
Bei Architekturfilmen steht noch mehr auf dem Spiel, denn die Scheiben sind groß, vertikal und oft unzugänglich. Staubkontrolle, stufenweise Reinigung und eine strikte No-Touch-Regel für gereinigtes Glas sind weitaus wichtiger als Geschwindigkeit, da ein einziger Fleck das Ablösen einer ganzen Scheibe bedeuten kann.
 Architekturfensterfolie für Sonnenschutz und Sicherheit Für große vertikale Verglasungen, bei denen es auf Installationsdisziplin ankommt, bietet diese Architekturfolie Sonnenwärmeabweisung, UV-Filterung und Sicherheitsversionen in 2 mil oder 4 mil. Produkt anzeigen →
Standards, Toleranzen und Überprüfung
Die Verifizierung unterscheidet einen wiederholbaren Vorbereitungsprozess von einem hoffnungsvollen Prozess, denn jede Phase sollte eine Nummer, einen Test oder ein sichtbares Pass-Fail-Ergebnis tragen.
| Standard | Umfang | Praktischer Nutzen |
| SSPC-SP1 | Reinigung mit Lösungsmittel | Entfernt Öl, Fett und Schmutz vor jedem anderen Schritt. |
| SSPC-SP10 / NACE Nr. 2 | Nahezu weißes Strahlen | Stahl in Tauch- oder rauen Betriebsumgebungen. |
| ISO 8504 | Zubereitungsmethoden | Rahmen für die Auswahl mechanischer, chemischer oder thermischer Wege. |
| ASTM D4285 | Öl und Wasser in Druckluft | Überprüft die Qualität der Strahl- und Abblasluft. |
| ASTM D4417 | Oberflächenprofil | Bestätigt die Tiefe des Ankerprofils nach dem Sprengen. |
| ASTM D3359 | Klebebandhaftung | Verifiziert die Haftung nach der Anwendung. |
Zahlen auf einem Datenblatt helfen nur, wenn sie jemand überprüft. Der Wasserbruchtest und die Messung des Kontaktwinkels sind die schnellsten Feldprüfungen, und beide weisen auf das Gleiche hin: Je kleiner der Winkel, desto besser benetzt die Oberfläche.
Betriebe, die die Vorbereitung als kontrollierten Prozess durchführen, mit der gleichen Disziplin, die sie anwenden Eingangs- und Inprozess-Qualitätskontrolle , sehen den Unterschied normalerweise eher in den Garantieansprüchen als in der Erscheinung am ersten Tag.
Wo die Vorbereitung schief geht
Bei den meisten Vorbereitungsfehlern handelt es sich eher um Prozessfehler als um Produktfehler: die falsche Reihenfolge, ein Wischtuch, das bereits Öl aufgenommen hat, oder eine Oberfläche, die ordnungsgemäß gereinigt und dann vor der Anwendung erneut kontaminiert wurde.
Signale einer kontaminierten Oberfläche
Das Wasser perlt innerhalb von Sekunden ab und perlt ab, die Folienränder heben sich innerhalb von 24 bis 48 Stunden ab, nach dem ersten Hitzezyklus bilden sich Blasen und beim Klebebandtest wird die Folie abgezogen, wobei Verunreinigungen auf dem Kleber sichtbar sind.
Signale einer vorbereiteten Oberfläche
Wasser strömt aus und hält mindestens 30 Sekunden lang einen dünnen Film, eine behandschuhte Hand gleitet ohne zu schleifen, die Kanten bleiben nach 72 Stunden unten und der Klebebandtest ergibt 4B bis 5B.
Die gleichen Fehler wiederholen sich in allen Shops und Substraten. Achten Sie auf diese fünf:
- Wischen mit einem Tuch, auf dem sich bereits Öl befindet, wodurch die Verschmutzung verteilt wird, anstatt sie zu entfernen.
- Reinigen Sie die Vorderseite einer Platte, ignorieren Sie jedoch Kanten, Lücken, Markierungen und Schattenlinien, an denen sich die Folie befindet.
- Verwendung von Druckluft ohne Öl- und Wasserabscheider, wodurch eine saubere Oberfläche in einem einzigen Durchgang entfernt wird.
- Reinigen Sie eine Platte Stunden oder Tage vor der Anwendung und lassen Sie sie dann Staub, Sprühnebel und Fett in der Luft ausgesetzt.
- Beenden Sie die Arbeit mit dem Lösungsmittel, wenn der Lappen sauber aussieht, anstatt ihn wieder zu reinigen und mit einem trockenen Tuch abzuwischen.
Wenn man versteht, wie ein Film oder eine Beschichtung tatsächlich auf molekularer Ebene bindet, kann man sich die Sequenz leichter merken. dieser Zusammenbruch von Grundlagen der Dünnschichtbeschichtung und -abscheidung ist eine nützliche Referenz für Teams, die die Gründe für die Checkliste verstehen möchten.
Häufig gestellte Fragen
Was ist Oberflächenvorbereitung in einfachen Worten?
Es werden alle Schritte unternommen, um eine Oberfläche sauber, chemisch aufnahmefähig und strukturell vorzubereiten, bevor eine Beschichtung, ein Klebstoff oder eine Folie aufgetragen wird. In der Praxis bedeutet das Reinigen, Entfetten, Schleifen oder Aktivieren, erneutes Reinigen und Überprüfen.
Müssen Sie eine Platte schleifen, bevor Sie eine Lackschutzfolie auftragen?
Nein. Abrieb dient dazu, Beschichtungen ein mechanisches Ankerprofil zu verleihen. Die Folie wird durch einen druckempfindlichen Klebstoff befestigt, so dass eine glatte, vollständig dekontaminierte Oberfläche entsteht. Das Schleifen hinterlässt Kratzer und ein Profil, das Luft einschließt.
Woran erkennt man, dass eine Oberfläche sauber genug ist?
Führen Sie einen Wasserbruchtest durch: Destilliertes Wasser sollte auslaufen und mindestens 30 Sekunden lang einen zusammenhängenden Film bilden. Bandtests gemäß ASTM D3359 und Kontaktwinkelmessungen bestätigen das Ergebnis mit Zahlen. Wenn Wasser sofort abperlt, reinigen Sie es erneut.
Wie lange kann eine vorbereitete Oberfläche vor der Anwendung ruhen?
Als Arbeitsregel gilt: Tragen Sie die Folie innerhalb einer Stunde in einer kontrollierten Halle auf und beschichten Sie gestrahlten Stahl unter normalen Bedingungen innerhalb von etwa vier Stunden. Feuchtigkeit, Staub und in der Luft befindliches Öl verkürzen beide Fenster schnell, daher sollte die Vorbereitung der letzte Schritt vor dem Öffnen des Produkts sein.
-
 No. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province,242200, China
-
 [email protected]
-
 +86 18170340295
Urheberrecht Anhui He He New Materials Co., Ltd. Alle Rechte vorbehalten.
 TPU-PPF-Folie im Großhandel Hersteller von TPU-PPF für die Automobilindustrie